Wie Sie Produkte zuverlässig mit Höchstgeschwindigkeit auslegen. Ein Vorschlag zur Betriebsfestigkeitsberechnung von Metall-3D-Druckbauteilen.
Prof. Dr.-Ing. Stefan Einbock, 31.07.2026
Aktuell finden in mehreren Industriebranchen große Veränderungen statt. Z.B. die Energiewende, der Umstieg auf die Elektromobilität in der Automobilindustrie oder Innovationen in der Medizintechnik. Getrieben durch hohe Innovationszyklen und großen Wettbewerb gilt es, möglichst schnell innovative Produkte auf den Markt zu bringen. Gleichzeitig sollen diese Produkte aber dem Qualitätsstandard „Made in Germany“ genügen.
Spannend ist dies für uns Maschinenbauer auch aus konstruktiver Sicht. Denn bei den neuen Produkten müssen auch Werkstoffe wie Kupfer, 3D Druck Materialien oder Elektrobleche bzgl. Festigkeit und Lebensdauer ausgelegt werden.
Für diese Werkstoffe liegen aktuell noch keinerlei öffentlich verfügbare Auslegungsregeln, Richtlinien oder Normen für einen Lebensdauernachweis oder eine Betriebsfestigkeitsberechnung vor. Die firmeneigene Erarbeitung dieser Richtlinien ist möglich, aber auch mit enormen Aufwänden bzgl. Kosten, Kapazitäten und Fachkompetenzen verbunden. Dies steht klar im Widerspruch zu Entwicklungsgeschwindigkeit und Innovationsfreude.
In diesem Artikel werden an praktischen Beispielen mehrere Vorschläge für einen Betriebsfestigkeitsnachweis diskutiert. Von Pragmatisch bis Exakt. Dafür werden die Aufwände in Zeit und Kosten dem Nutzen in Form von Genauigkeit und Leicht und Kostenbaupotenzialen gegenübergestellt. Außerdem werden sinnvolle Handlungsempfehlungen sowohl für pragmatische, als auch exakte Betriebsfestigkeitskonzepte formuliert.
In diesem Artikel erfahren Sie
- drei Wege zum Betriebsfestigkeitsnachweis: pragmatisch, Zwischenweg, perfekt
- Berechnungskonzepte von Wöhlerlinien additiv gefertigter Aluminiumbauteile
- wie Sie die FKM-Richtlinie für 3D Druck Bauteile anpassen
- eine Validierung an zwei Bauteilen
- von den Streuungen geeignete Sicherheitsfaktoren abzuleiten
- Handlungsempfehlungen und Forschungsbedarfe bei Metall 3D Druck Bauteilen
Inhalt
- Motivation / Zielsetzung
- Vorgehen
- Additive Fertigung von Metallen (3D Druck)
- Literaturverzeichnis
1 Motivation / Zielsetzung
Aktuell finden in mehreren Industriebranchen große Veränderungen statt. Z.B. die Energiewende, der Umstieg auf die Elektromobilität in der Automobilindustrie oder Innovationen in der Medizintechnik. Getrieben durch hohe Innovationszyklen und großen Wettbewerb gilt es, möglichst schnell innovative Produkte auf den Markt zu bringen. Gleichzeitig sollen diese Produkte aber dem Qualitätsstandard „Made in Germany“ genügen.
Spannend ist dies für uns Maschinenbauer auch aus konstruktiver Sicht. Denn bei den neuen Produkten müssen auch Werkstoffe wie Kupfer, 3D Druck Materialien oder Elektrobleche bzgl. Festigkeit und Lebensdauer ausgelegt werden.
Für diese Werkstoffe liegen aktuell noch keinerlei öffentlich verfügbare Auslegungsregeln, Richtlinien oder Normen für einen Lebensdauernachweis oder eine Betriebsfestigkeitsberechnung vor. Die firmeneigene Erarbeitung dieser Richtlinien ist möglich, aber auch mit enormen Aufwänden bzgl. Kosten, Kapazitäten und Fachkompetenzen verbunden. Dies steht klar im Widerspruch zu Entwicklungsgeschwindigkeit und Innovationsfreude.
In diesem Artikel werden an praktischen Beispielen mehrere Vorschläge für einen Betriebsfestigkeitsnachweis diskutiert. Von Pragmatisch bis Exakt. Dafür werden die Aufwände in Zeit und Kosten dem Nutzen in Form von Genauigkeit und Leicht und Kostenbaupotenzialen gegenübergestellt. Außerdem werden sinnvolle Handlungsempfehlungen sowohl für pragmatische, als auch exakte Betriebsfestigkeitskonzepte formuliert.
“China Speed” vs. “made in Germany” or pragmatic vs. perfect or – a discussion of different fatigue strength concepts for innovative materials for e-mobility, med-tec or additive manufacturing
Major changes are currently taking place in several industrial sectors. Examples include the energy transition, e-mobility in the automotive industry, and innovations in medical technology. Driven by rapid innovation cycles and fierce competition, it is essential to bring innovative products to market as quickly as possible. At the same time, however, these products must meet the "Made in Germany" quality standards.
This is also exciting for mechanical engineers from a design perspective. Because some materials such as copper, 3D printing materials, and electrical steel sheets must also be designed with regard to strength and service life for the new products.
But there are currently no publicly available design rules, guidelines, or standards for fatigue assessments. Companies can develop these guidelines themselves, but this involves enormous costs, capacities, and technical expertise. This clearly contradicts the speed of development and innovation.
This article discusses several suggestions for fatigue assessments using practical examples. From pragmatic to exact. Additionally, the necessary time and cost involved are weighed against the benefits in terms of accuracy and potential for ease and cost savings. Finally, recommendations for actions are formulated for both pragmatic and exact fatigue strength concepts.
2 Vorgehen
Die Idee ist, das typische Vorgehen einer Entwicklungsabteilung zu simulieren, in welcher z.B. Aluminium 3D Druck Bauteile entwickelt werden. Da hierfür bzgl. der Festigkeit keine Auslegungsrichtlinien vorliegen, bleiben den verantwortlichen Personen folgende Optionen:
- Nutzung eines vorhandenen Regelwerkes (in diesem Fall die FKM Richtlinie), auch wenn diese für den vorliegenden Fall nicht gültig ist. Dies ist der pragmatische Weg.
- Durchführung eigener Versuche, oder Auswertung von Literaturdaten, um einen eigenen Berechnungsvorschlag zu erarbeiten. Dies ist der Zwischenweg.
- Durchführung von Bauteilversuchen um die Festigkeit des realen Bauteils experimentell nachzuweisen. Das ist der perfekte Weg.
In dieser Untersuchung sollen alle drei Wege an Beispielen untersucht, und dabei die Unsicherheiten bzw. Ungenauigkeiten aufgezeigt werden. Der Fokus liegt hier außerdem auf der Berechnung der Wöhlerlinie.
Bei der Auslegung nach dem Fall 2 (dem Zwischenweg) ist die Idee, ausschließlich Literaturdaten zu verwenden. Es werden keine eigenen Werkstoff- oder Bauteilversuche durchgeführt. Dadurch soll ein Vorgehen simuliert werden, wie Entwicklungsabteilungen bei der Auslegung eigener Bauteile ohne eigene Versuchsergebnisse, sondern rein auch Basis von Literaturwerten vorgehen können um Bauteile sicher auszulegen.
Deshalb werden Daten aus unterschiedlichen Quellen herangezogen. Durch die Nutzung mehrerer unabhängiger Quellen wird die Methode allgemeiner gestaltet. Gleichzeitig erhöht sich die Aussagekraft hinsichtlich der Robustheit des gewählten Vorgehens.
Schritt 1
Zunächst erfolgt die Auswahl typischer Werkstoffe für den jeweiligen Anwendungsfall. Anschließend werden die linearen Methoden der Betriebsfestigkeit angewendet. Bruchmechanische Berechnungen werden nicht durchgeführt, obwohl diese bei der Bewertung additiv gefertigter Bauteile häufig ebenfalls betrachtet werden.
Schritt 2
Im zweiten Schritt werden Werkstoff- und Bauteileinflüsse, wie Mittelspannungseinfluss, Rauheitseinfluss, die Wöhlerlinienneigung und Werkstoffdauerfestigkeit, nach dem Stand der Technik aus den statischen Kennwerten abgeschätzt. Auf dieser Grundlage erfolgt die rechnerische Abschätzung der Bauteil-Wöhlerlinien nach einem etablierten Berechnungsstandard. Falls erforderlich, werden konservative Annahmen getroffen. Daraus wird eine Lebensdauerabschätzung abgeleitet.
Die berechneten Wöhlerlinien werden anschließend mit experimentellen Nachweisen verglichen. Abschließend erfolgt eine Diskussion der Ergebnisse hinsichtlich der Genauigkeit der Vorhersage sowie der getroffenen Annahmen.
Schritt 3
Im dritten Schritt wird die Bauteil-Wöhlerlinie unter Verwendung experimentell ermittelter Werkstoff-Wöhlerlinien und Werkstoffeigenschaften berechnet. Falls erforderlich, werden die Werkstoffdaten aus umfangreicheren Datensätzen aufbereitet. Dies betrifft beispielsweise Wechselfestigkeitsfaktoren, Neigungsexponenten und weitere relevante Kennwerte.
Grundsätzlich sollten für die Modellentwicklung und die Validierung voneinander unabhängige Datensätze verwendet werden. Aufgrund der begrenzten Datenlage ist dies jedoch aktuell nicht sinnvoll möglich. Daher erfolgt die Validierung der entwickelten Methoden anhand von Bauteilversuchen. Die daraus abgeleiteten Modelle sind somit als vorläufig zu betrachten.
Schritt 4
Abschließend werden die wesentlichen Ergebnisse zusammengefasst. Darauf aufbauend werden Schlussfolgerungen gezogen und Vorschläge für weiterführende Untersuchungen sowie zukünftige Arbeiten abgeleitet. Außerdem werden Tipps und Hinweise für pragmatische Anwendungen geliefert.
3 Additive Fertigung von Metallen (3D Druck)
Nach DIN EN ISO/ASTM 52900 ist die additive Fertigung (AM) ein Verfahren zur Herstellung von Bauteilen aus 3D-Modelldaten durch schichtweises Verbinden von Material [1].
Additive Fertigungsverfahren unterscheiden sich hinsichtlich des Ausgangsmaterials, des Materialzuführsystems, der Energiequelle sowie der verwendeten Werkstoffe.
Die Norm unterscheidet sieben Prozesskategorien: Freistrahl-Bindemittelauftrag (BJT), Materialauftrag mit gerichteter Energieeinbringung (DED), Materialextrusion (MEX), Freistrahl-Materialauftrag (MJT), pulverbettbasiertes Schmelzen (PBF), Schichtlaminierung (SHL) sowie badbasierte Photopolymerisation (VPP).
In der vorliegenden Arbeit werden metallische Verfahren betrachtet, bei denen ein Laserstrahl zum Aufschmelzen von Metallpulver eingesetzt wird. Diese Verfahren lassen sich in zwei Hauptgruppen einteilen. Die Laser-Pulverbettfusion (L-PBF), beispielsweise das Selektive Laserschmelzen (SLM), nutzt ein Pulverbett als Materialzuführsystem. Die direkte Laserauftragschweißung (DLD), beispielsweise das Laser Engineered Net Shaping (LENS), verwendet dagegen eine Pulverzufuhr über Düsen [2]. Der Fokus liegt auf dem Verfahren der Laser-Pulverbettfusion (L-PBF).
Beim pulverbettbasierten Schmelzen (PBF) werden feine Pulverschichten auf einer Bauplattform aufgetragen und schichtweise mittels Laser oder Bindemittel verbunden. Durch das wiederholte Aufbringen und Fügen der Schichten entsteht das dreidimensionale Bauteil. Anschließend wird überschüssiges Pulver entfernt und gegebenenfalls nachbearbeitet.
Die Bauteileigenschaften werden wesentlich durch Pulvergrößenverteilung und Packungsdichte beeinflusst. Beim Selektiven Lasersintern (SLS) erfolgt kein vollständiges Aufschmelzen der Pulverpartikel, sondern eine stoffschlüssige Verbindung durch lokale Erwärmung. Das Verfahren wird für Polymere und Metalle eingesetzt [3]. Beim Selektiven Laserschmelzen (SLM) werden die Pulver vollständig aufgeschmolzen, wodurch dichtere Gefüge und höhere mechanische Eigenschaften entstehen. SLM wird vor allem für metallische Werkstoffe wie Stahl- und Aluminiumlegierungen verwendet [4].
3D-Druck-Bauteile eignen sich insbesondere für Anwendungen mit geringen Stückzahlen oder individuellen Geometrien. Typische - auch wirtschaftliche - Anwendungsfälle sind der Werkzeugbau, die Medizintechnik, Luftfahrt, die Herstellung von Ersatzteilen sowie Leichtbauanwendungen [5].
Die im 3D-Druck eingesetzten Werkstoffe variieren je nach Werkstoffgruppe. Bei Aluminiumgusslegierungen wird beispielsweise die Legierungen AlSi10Mg und AlSi12 am häufigsten verwendet [6]. Auf diesen liegt der Fokus in dieser Publikation, da hier am meisten Daten gefunden wurden.
Einen schönen Überblick über die Fertigungsverfahren, die Anwendungsfälle und typische Werkstoffgruppen gibt z.B. [7]. Auch wenn hier die Möglichkeiten schön dargestellt werden, bleiben Fragen hinsichtlich der Festigkeit offen, so dass das volle Potenzial 3D gedruckter Bauteile noch nicht gehoben werden kann. Hier besteht noch Forschungsbedarf [8].
Regelwerke wie die FKM-Richtlinie linear [9] bilden diese Werkstoffgruppe aktuell nicht ab. Ziel ist es, zu bewerten, ob auch mit diesen Richtlinien ein zuverlässiger Festigkeitsnachweis möglich ist. Dazu werden vorhandene Bauteilversuche (Wöhlerlinien) mit den genannten Methoden nachgerechnet und deren Genauigkeit bewertet.
3.1 Grundlagen von Wöhlerlinien
Für die Berechnung der Wöhlerlinien 3D gedruckter Bauteile sind prinzipiell drei Wege denkbar.
- Erstens können bruchmechanische Methoden genutzt werden.
- Alternativ kann angenommen werden, dass es sich um geschweißte Bauteile handelt.
- Als dritte Möglichkeit wird der Werkstoff als ein homogenes, isotropes Material zu behandelt.
Für diese Arbeit wird der Fokus auf die dritte Möglichkeit gelegt.
Dadurch können bestehende Regelwerke wie die FKM-Richtlinie linear [9] genutzt werden. Die Betrachtung erfolgt unter der Annahme eines linearelastischen Materialverhaltens.
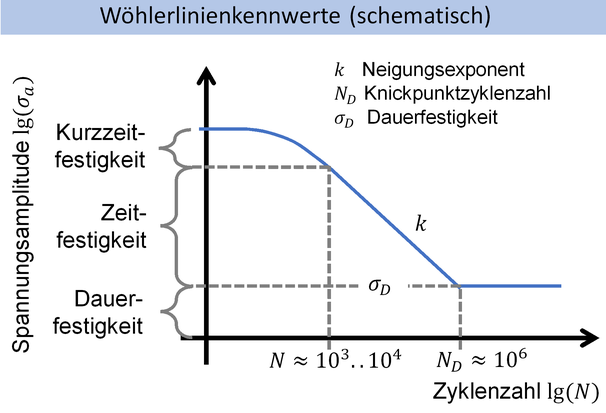
typischer Wöhlerlinienverlauf nach Haibach [10]
Eine gute Quelle für wesentliche Einflüsse auf die Lebensdauer 3D gedruckter Bauteile liefert [11]. Aus der Vielzahl an Einflüssen und deren schwieriger Ermittlung ergeben sich wesentliche Nachteile für bruchmechanischen Ansätze. Es ist praktisch unmöglich, alle potenziell rissauslösenden Defekte wie Poren, Defekte, Rauheiten in einem FEM Modell abzubilden. Zusätzlich ist deren Lage und Größe numerisch nicht vorhersagbar und eine zerstörungsfreie Prüfung 3D gedruckter Bauteile ist aus Kostengründen oft nicht sinnvoll oder auch zeitlich nicht vernünftig möglich [12]. Diese Überlegungen führen dazu, bruchmechanische Ansätze hier nicht weiter zu verfolgen.
Der typische Verlauf einer Wöhlerlinie nach Haibach [10] ist in Abbildung 1 dargestellt. Der Bereich der Zeitfestigkeit (oder auch High Cycle Fatigue HCF) für 103…104<N<106 ist der sogenannte lineare Bereich. In diesem Bereich kann von einem linearen Zusammenhang zwischen Belastung und Beanspruchung (Spannung) ausgegangen werden. Hier gilt auch die FKM-Richtlinie linear [9].
Das Modell der Wöhlerlinien nach Basquin [13] wird durch eine Gerade im doppellogarithmischen Netz dargestellt. Außerdem wird die Wöhlerlinie in Zeitfestigkeitsbereich und einen Dauerfestigkeitsbereich unterteilt. Der Zeitfestigkeitsbereich wird über folgende Gleichung beschrieben:
σa=σD⋅[N/ND]-1/k (1)
Nach Haibach [10] liegt der Übergang zur Dauerfestigkeit σD für Stähle [Fußnote: Die Existenz einer echten Dauerfestigkeit ist fraglich [38]. Wegen der Kompatibilität zur FKM Richtlinie wird der Begriff aber beibehalten.] in etwa bei dem Abknickpunkt von ND≈106. Er ist jedoch von Bauteileinflüssen abhängig. So verschiebt sich der Abknickpunkt bei einer Verfestigung der Oberfläche, beispielsweise durch Kugelstrahlen, Rollen oder Einsatzhärten, zu niedrigeren Lastspielzahlen. Korrosive Einflüsse führen dagegen zu einer Verschiebung des Abknickpunktes zu deutlich höheren Lastspielzahlen.
Es liegen mehrere Vorschläge für Wöhlerlinientypen vor, die alle auf dem ursprünglichen Modell basieren. Diese sind in Abbildung 2 dargestellt. Die jeweiligen Kennwerte der Wöhlerlinie (Neigungsexponent k, kII, Knickpunktzyklenzahl ND, Dauerfestigkeit σD werden abhängig von Werkstoffgruppe und Fertigungsverfahren angepasst.
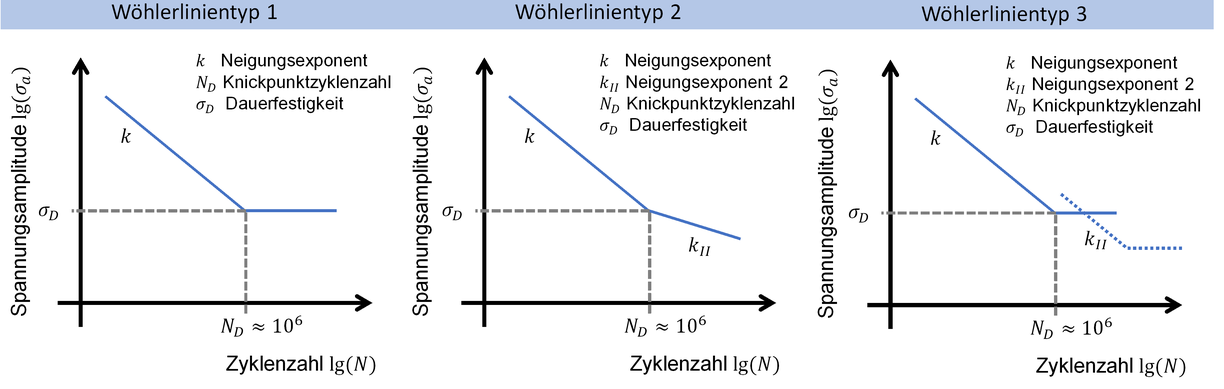
Übliche Wöhlerlinientypen
Typ 1 beschreibt eine Wöhlerlinie mit einer Neigung und einer ausgeprägten Dauerfestigkeit, s. Abbildung 2 linkes Bild. Dieser Typ wird in der FKM-Richtlinie [9] typischerweise für Stähle sowie bei Oberflächenausfällen verwendet.
Typ 2 beschreibt eine Wöhlerlinie mit zwei Neigungen und wird typischerweise für Aluminiumlegierungen verwendet, s. Abbildung 2 mittleres Bild. Dieser Typ ist ebenfalls für Werkstoffe üblich, die an der Oberfläche versagen. Darüber hinaus kann Typ 2 genutzt werden, um Wöhlerlinien des Typs 3 anzunähern. Empfehlungen für die Wahl des Neigungsexponenten kII im zweiten Bereich werden auf [14] verwiesen. Für Aluminiumlegierungen wird hier kII=22 empfohlen. Typ 2 ist der Fokus dieser Arbeit.
Nach z.B. Sander [15] versagen Bauteile entweder durch Volumen- oder Oberflächenfehler. Typ 3 beschreibt das Auftreten dieser beiden sich überlagernden Schadensmechanismen. Dabei treten zunächst Oberflächenausfälle (durchgezogene Linie) und anschließend Volumenausfälle (gestrichelte Linie) auf, s. Abbildung 2 rechtes Bild. Die beiden Wöhlerlinien verlaufen dabei nebeneinander.
3.2 Validierungsdaten
Konkret werden zwei Bauteile bewertet, siehe Abbildung 3Abbildung 3 Validierungsdaten. Links: Fahrradkurbel [16], rechts Wishbone nach [17].. Für beide Bauteile liegen die Wöhlerlinien experimentell ermittelt vor. Zur Validierung der eigenen Vorschläge werden diese Bauteilwöhlerlinien rechnerisch abgeschätzt und mit den experimentellen Ergebnissen verglichen.
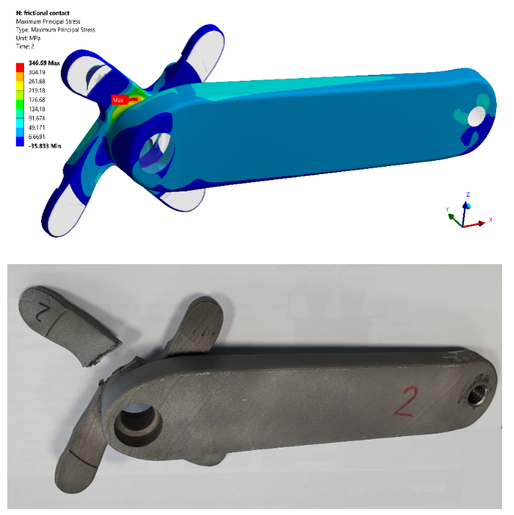
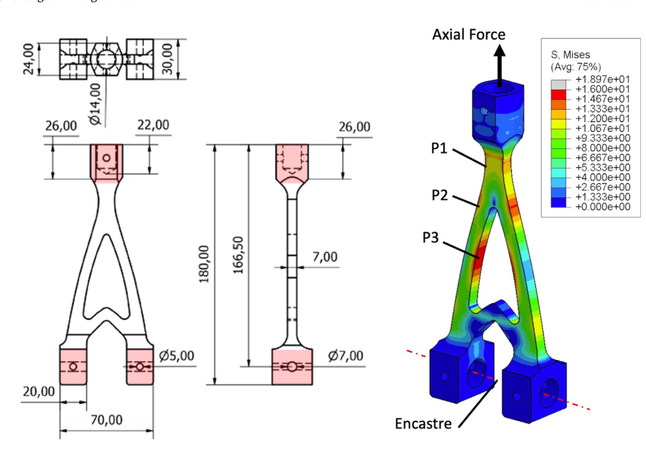
Abbildung 3 Validierungsdaten. oben: Fahrradkurbel [16], unten Wishbone nach [17].
3.3 Rechnerische Abschätzung von Wöhlerlinien nach der FKM Richtlinie
Nach Gleichung (1) wird die Wöhlerlinie durch drei Kennwerte beschrieben. Den Neigungsexponenten k, die Knickpunktzyklenzahl ND und die Dauerfestigkeit σD. Die FKM-Richtlinie berechnet die Amplitude der Bauteil-Dauerfestigkeit σAK abhängig vom Konstruktionsfaktor KWK, der Werkstoffwechselfestigkeit σW,zd, dem Mittelspannungsfaktor KAK und dem Sicherheitsfaktor jD, siehe dazu die wichtigsten Einflüsse in Tabelle 1. Für den Neigungsexponenten k, die Knickpunktzyklenzahl ND werden nach der FKM-Richtlinie konstante Werte angenommen.
Tabelle 1: Einflüsse auf die Bauteildauerfestigkeit nach der FKM-Richtlinie
| Kennwert | Gleichung | Einflüsse | |
| Werkstoff-Wechselfestigkeit | σW,zd=fW,σ⋅Rm | Zug-Druck-Wechselfestigkeitsfaktor fW,σ Zugfestigkeit Rm | (2) |
| Konstruktionsfaktor | KWK=1/nσ[1+1/(K̃f)(1/KR-1 )]⋅KV | Stützzahl nach Stieler nσ Rauheitsfaktor KR Randschichtfaktor KV Näherung Kerbwirkungszahl K̃f | (3) |
| Stützzahl nach Stieler | nσ=1+Gσ⋅10-(aG-0,5+Rm/bG); Gσ≤0,1/mm nσ=1+√(Gσ)⋅10-(aG+Rm/bG); Gσ=(0,1…1)/mm nσ=1+4√(Gσ)⋅10-(aG+Rm/bG); Gσ≥1/mm | Spannungsgefälle Gσ Konstanten aG, bG | (4) |
| Rauheitsfaktor | KR=1-aR,σ⋅lg Rz⋅lg 2Rm/Rm,min | Mittlere Rauheit Rz Konstanten aR,σ, Rm,min | (5) |
| Bauteilwechsel-festigkeit | σWK=σW,zd/KWK | (6) | |
| Mittelspannungs-faktor | KAK=1/(1+Mσ⋅σm\σa) | Mittelspannungsempfindlichkeit Mσ Mittelspannung σm Spannungsamplitude σa | (7) |
| Ertragbare Amplitude Bauteildauerfestigkeit | σAK=σWK⋅KAK | (8) | |
| Sicherheit | jD | (9) | |
| Zulässige Amplitude Bauteildauer-festigkeit [Fußnote: Für einachsige Spannungszustände und einstufige Lastkollektive] | σD,zul=σAK/jD=(σWK⋅KAK)/jD=(σW,zd⋅KAK)/(KWK⋅jD)=(fW,σ⋅Rm ⋅KAK)/(KWK⋅jD) | (10) | |
| σD,zul=(fW,σ⋅Rm⋅KAK⋅KV⋅nσ)/([1+1/(K̃f)(1/KR-1 )]⋅jD) | (11) | ||
Die Konstanten der Gleichungen aus Tabelle 1 werden nach der FKM-Richtlinie abhängig von Bauteileigenschaften, Werkstoff und Zugfestigkeit bestimmt. Mit den Gleichungen aus Tabelle 1 sowie den dem Neigungsexponenten k und der Knickpunktzyklenzahl ND kann damit die Wöhlerlinie des Bauteils eindeutig berechnet werden.
Die FKM-Richtlinie ist ein offenes Regelwerk [18]. Das bedeutet, dass die Konstanten der Gleichungen aus Tabelle 1, Neigungsexponent k sowie Knickpunktzyklenzahl ND auch aus eigenen Versuchen ermittelt werden dürfen.
Es wird daher einmal die Bauteilwöhlerlinie nach den Originalgleichungen der FKM-Richtlinie berechnet. Zusätzlich werden die Konstanten aber auch noch aus Literaturrecherchen ermittelt. Am Ende werden beide Vorgehensweisen miteinander verglichen.
3.4 Rechnerische Abschätzung von Wöhlerlinien aus Literaturdaten
3.4.1 Verwendete Methoden und Daten
Zur Ableitung eines genaueren Berechnungsmodells für Wöhlerlinien werden Werkstoffdaten aus der Literatur ausgewertet. Hierzu wurden Wöhlerlinien von Proben unterschiedlicher Geometrie, Größe, Belastung und Kerbschärfe gesammelt und ausgewertet. Insgesamt wurden 67 Wöhlerlinien statistisch einheitlich neu ausgewertet und so aufbereitet, dass diese bzgl. der relevanten Einflüsse untersucht werden konnten. Die Daten entstammen dabei folgenden Quellen: [19], [20], [17], [21], [22], [23], [24], [25], [11], [26], [27], [16], [28], [29], [30], [31].
Aus all diesen Datensätzen wurden die Wöhlerlinien einheitlich nach dem Perlschnurverfahren bzgl. Neigungsexponent k und der Streuung neu nach den Vorschlägen von Müller [32] ausgewertet, siehe Abbildung 4. Das ist die Auswertung der Wöhlerlinie im doppellogarithmischen Netz durch lineare Regression. Die Minimierung der Fehlerquadrate erfolgt dabei in Richtung der Schwingspielzahl für alle Versuchspunkte. Es wurden nur Versuchspunkte aufgenommen, die im Bereich 103≤N≤106 liegen. Dadurch wird die Wöhlerlinie für eine Ausfallwahrscheinlichkeit von PA=50% (die mittlere Wöhlerlinie) bestimmt.
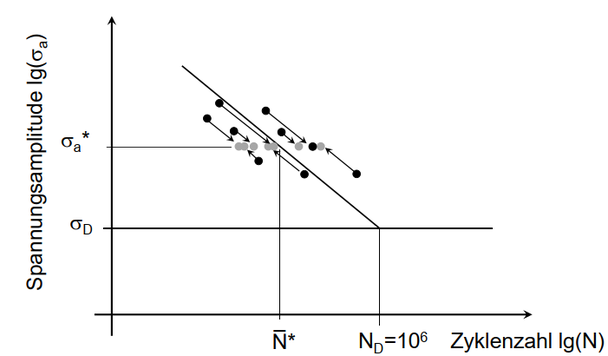
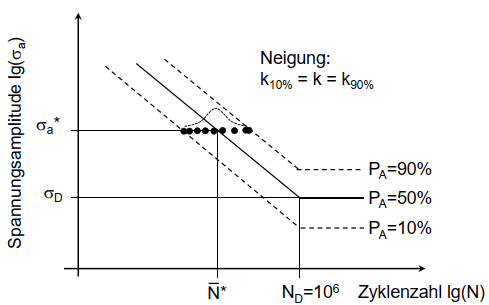
Lasthorizontverschiebung und Auswertung der Wöhlerlinie nach dem Perlschnurverfahren im Zeitfestigkeitsbereich
Zur Auswertung der Streuung (logarithmische Standardabweichung in Lastrichtung slog,σ oder LSD) werden alle Versuchspunkte parallel zur mittleren Wöhlerlinie auf einen Lasthorizont verschoben, s. Abbildung 4. Auf diesem Lasthorizont wird die logarithmische Standardabweichung unter der Annahme berechnet, dass die Streuung über den Zeitfestigkeitsbereich konstant ist [33].
Die Auswertung der Dauerfestigkeit σD musste pragmatisch erfolgen, da diese experimentell in keinem der Datensätze explizit ermittelt wurde. Wie in Abbildung 4 dargestellt, wurde die Spannungsamplitude als Dauerfestigkeit σD bezeichnet, welcher eine Zyklenzahl von ND=106 zugeordnet ist.
Die Versuchspunkte lagen nicht tabellarisch, sondern nur als Bild vor. Daher wurden diese aus den einzelnen Quellen pixelbasiert mit dem Werkzeug WebPlotDigitizer [34] aus den Bildern extrahiert und anschließend statistisch ausgewertet.
3.4.2 Berechnung der Bauteilwöhlerlinie aus Versuchen
Erste Ansätze für eine Berechnung der Wöhlerlinien der FKM Richtlinie liefert Rennert [35]. Allerdings war hier die Datenbasis sehr gering und manche Einflüsse wurden gar nicht berücksichtigt. Für diese Arbeit müssen die Faktoren zur Berechnung der Dauerfestigkeit aus Tabelle 1 aus Versuchsdaten bestimmt werden. Dazu wird die Dauerfestigkeit der einzelnen Wöhlerlinien experimentell bestimmt. Da die Dauerfestigkeiten nicht experimentell z.B. über Treppenstufenversuche ermittelt wurden, wird folgendes Vorgehen gewählt:
- Es wird die Zeitfestigkeitsgerade als mittlerer Verlauf der Wöhlerlinien mittels linearer Regression ermittelt.
- Aus der Zeitfestigkeitsgerade wird bei N=106 Zyklen die Spannungsamplitude ausgelesen. Diese Spannungsamplitude ist dann die Dauerfestigkeit σA,D für den jeweiligen Versuch. Außerdem wird die Neigung der Zeitfestigkeitsgerade bestimmt und daraus dann der Neigungsexponent k der Wöhlerlinie.
Dadurch liegt für jede Wöhlerlinie ein einheitlich ausgewerteter Neigungsexponent ki, eine Knickpunktzyklenzahl ND,i=106 und eine Dauerfestigkeit σA,D,i vor.
Da die Wöhlerlinien für unterschiedliche Kerbformen, Spannungsverhältnisse, Rauheiten und Wärmebehandlungen vorliegen, lassen sich aus den Dauerfestigkeiten σA,D,i die Einflüsse der Mittelspannung, Stützwirkung, ... ableiten.
Bei dieser Ableitung werden die zum Teil in den Proben vorhandenen Eigenspannungen ignoriert.
3.4.2.1 Neigung der Wöhlerlinie
Die FKM Richtlinie arbeitet mit einer konstanten Neigung, unabhängig von Werkstoff, Kerbschärfe, Eigenspannungen o. Ä. Sie begründet dies dadurch, dass Bauteile üblicherweise eine Kerbe an der Oberfläche aufweisen, an welcher sich die Spannungen konzentrieren. Da die Kerbschärfe oft ähnlich ist, kann mit einer konstanten Neigung gerechnet werden. Dieser Vorschlag wird für die additiv gefertigten Bauteile übernommen.
Zur Ableitung des Neigungsexponenten k werden
- Alle Wöhlerlinien wie von Haibach [10] vorgeschlagen normiert. D.h. alle Spannungsamplituden der Versuche σa,j werden auf die Dauerfestigkeit der jeweiligen Wöhlerlinie σA,D,i bezogen, die relative Spannungsamplitude: σrel,i=σa,j/σA,D,i
- Damit können jetzt alle Wöhlerliniendaten in ein gemeinsames Diagramm dargestellt werden, die normierte Wöhlerlinie
- Diese normierte Wöhlerline kann jetzt wie die anderen Wöhlerlinien mittels linearer Regression bzgl. des Neigungsexponenten k und mittels Lasthorizontverschiebung bzgl. der Streuungen LSD oder TS ausgewertet werden.
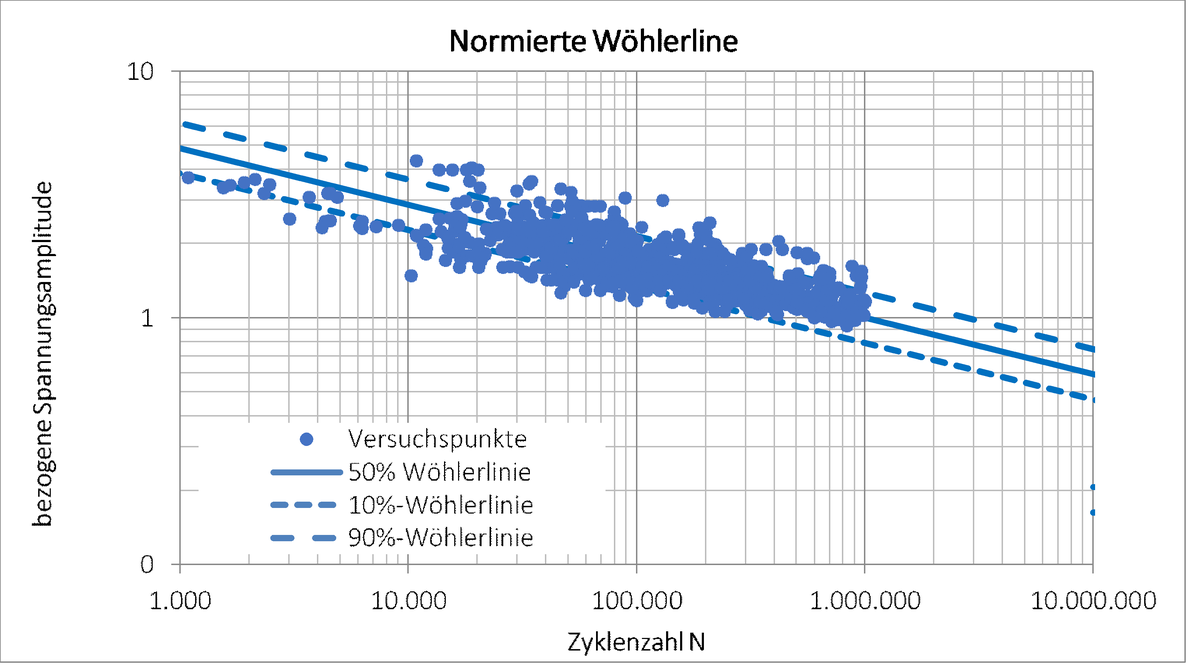
Normierte Wöhlerlinie der additiv gefertigten Bauteile aus Aluminium
Die Ergebnisse der statistischen Auswertung der normierten Wöhlerlinie zeigt
Tabelle 2. Danach liegt die mittlere Neigung für additiv gefertigte Bauteile aus Aluminium bei
k=4,37≈4,4 (12)
Tabelle 2: Ergebnisse der normierten Wöhlerlinie
| Neigungsexponent | k | 4,4 |
Das ist insofern interessant, als in die Untersuchung viele ungekerbte Bauteile eingeflossen sind. Diese müssten eigentlich für nicht additiv gefertigte Bauteile einen Neigungsexponenten von ca. k=15 haben [10]. Deshalb wurden die Neigungsexponenten noch einmal in einem zweiten Diagramm (s. Abbildung 6) über dem bezogenen Spannungsgradienten Gσ dargestellt. Für ungekerbte Bauteile gilt Gσ=0, für gekerbte Bauteile gilt Gσ>0. Man erkennt, dass der Wöhlerlinienexponent unabhängig von der Kerbschärfe ist. Eine mögliche Erklärung dafür ist, dass bei additiv gefertigten Bauteilen Risse von Werkstofffehlern ausgehen. Dies würde erklären, warum die Kerbeffekte durch äußere Kerben eine untergeordnete Rolle spielen [23].
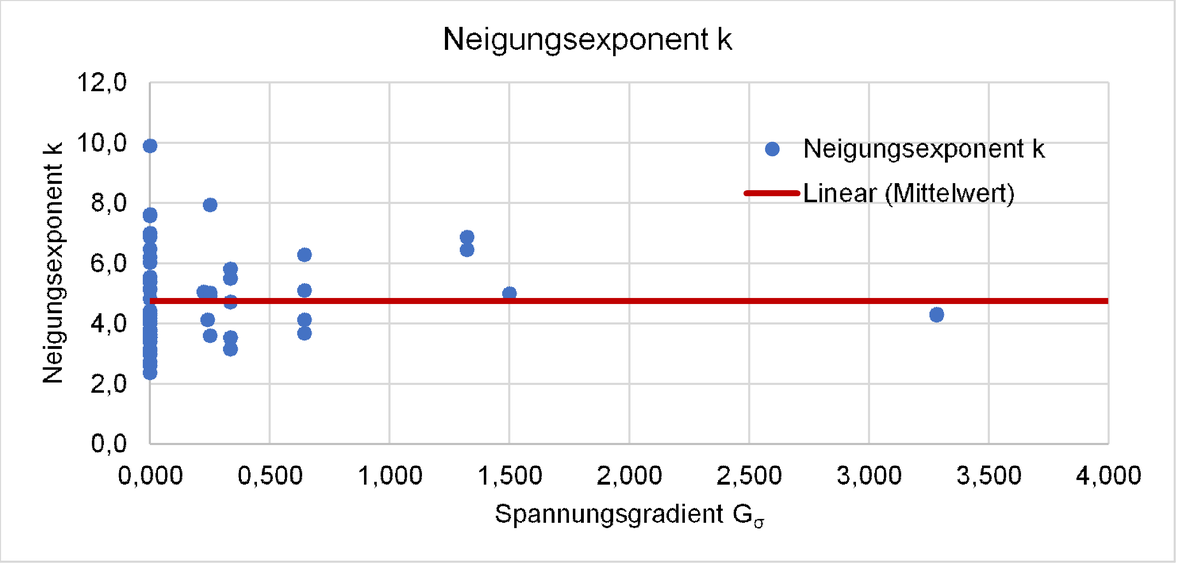
Darstellung der Neigungsexponenten der ausgewerteten Wöhlerlinien abhängig des bezogenen Spannungsgradienten Gσ
3.4.2.2 Die Zug-Druck-Wechselfestigkeit
Die Zug-Druck-Wechselfestigkeit σW,zd ist die dauerfest ertragbare Spannungsamplitude der ungekerbten, polierten Probe bei rein wechselnder Belastung. Die Zug-Druck-Wechselfestigkeit ist nach der FKM Richtlinie abhängig von der Zugfestigkeit. Durch diese Abhängigkeit kann auch der Einfluss der Wärmebehandlung berücksichtigt werden. Abbildung 7 zeigt diesen Einfluss.
Es ergibt sich aus diesem Diagramm der folgende Zusammenhang:
σW,zd=0,22⋅Rm
bzw.
fW,σ=0,22 (13)
Auffallend ist hier die große Streuung. Diese würde auch eine konstante Zug-Druck-Wechselfestigkeit von
σW,zd≈80MPa (14)
zulassen.
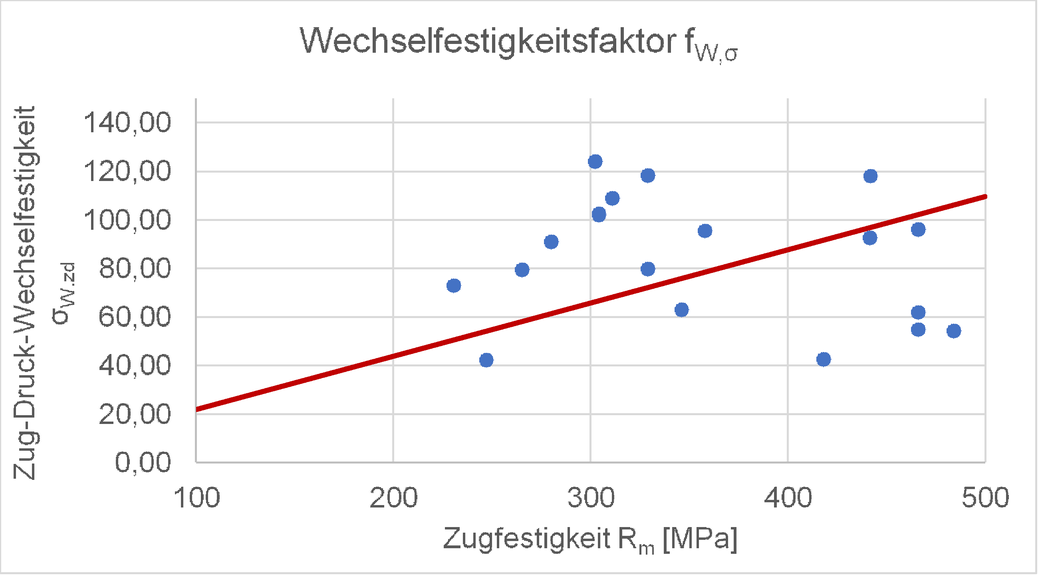
Die Zug-Druck Wechselfestigkeit σW,zd abhängig von der Zugfestigkeit Rm
Mögliche Ursachen können die nicht berücksichtigten Eigenspannungen sein, oder auch die Wärmebehandlungen. Denn durch die Wärmebehandlung kann die Zugfestigkeit absinken, aber gleichzeitig durch eine Homogenisierung des Gefüges der negative Einfluss der inneren Kerben auf die Schwingfestigkeit abnehmen. Dadurch können wärmebehandelte Proben trotz abnehmender Zugfestigkeit eine höhere Schwingfestigkeit aufweisen [31].
3.4.2.3 Einfluss Rauheit
Der Rauheitsfaktor KR ist abhängig von der Zugfestigkeit Rm, der mittleren Rauheit Rz und der minimalen Zugfestigkeit der Werkstoffgruppe Rm,min.
Bei manchen Veröffentlichungen wurde nicht die mittlere Rauheit Rz, sondern der Mittenrauwert Ra gemessen. In diesen Fällen wird der Mittenrauwert nach DIN 4768-1 [36] in die Rautiefe umgerechnet:
Rz=Ra⋅6. (15)
Um den Rauheitsfaktor KR zu bestimmen, wird die Zug-Druck-Wechselfestigkeit der polierten Probe ins Verhältnis zur Zug-Druck-Wechselfestigkeit der unpolierten Probe gesetzt. Für die polierte Probe gilt KR=1:
KR,i=σW,zd,poliert,i/σW,zd,rau,i (16)
Abbildung 8 zeigt den Einfluss der Rauheit auf den Rauheitsfaktor. Es wird eine minimale Zugfestigkeit der Werkstoffgruppe Rm,min=133 MPa angenommen.
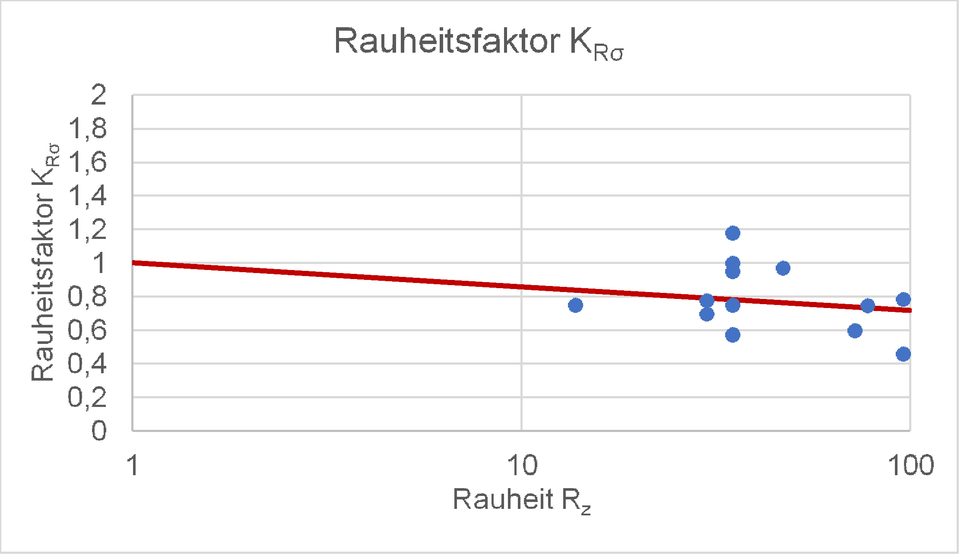
Einfluss der Rauheit Rz auf den Rauheitsfaktor
Für den Rauheitsfaktor gilt dann:
KR=1-aR,σ⋅lg Rz⋅lg 2Rm/Rm,min KR=1-0,192⋅lg Rz⋅lg 2Rm/(133 MPa) mit aR,σ=0,192 und Rm,min=133 MPa. (17)
Entgegen der FKM Richtlinie wurde angenommen, dass der Rauheitsfaktor unabhängig von der Kerbschärfe ist.
3.4.2.4 Einfluss Kerben
Bei der Bewertung des Einflusses der Kerben werden nur die geometrischen Kerbeffekte bewertet. Innere Kerben wie Porosität werden vernachlässigt. Es wird der Kerbeinfluss über die Stützwirkung abhängig von der Zugfestigkeit Rm und dem bezogenen Spannungsgradienten Gσ
Gσ=1/σmaxΔσ/Δx (18)
beschrieben. Dabei ist σmax die maximale Spannung im Kerbgrund, Δσ der Abfall der Spannung senkrecht zur Oberfläche ins Bauteilinnere und Δx der Abstand, über den der Spannungsabfall gemessen wird. Die Berechnung von Gσ erfolgte in einer linearelastischen FEM-Berechnung (Finite Elemente Methode) unter Annahme eines homogenen, isotropen Materialverhaltens. Abbildung 9 zeigt die Ergebnisse der Stützwirkung abhängig vom bezogenen Spannungsgradienten.
Aus den Daten wurde folgender Einfluss der Stützwirkung abgeleitet:
nσ=1+Gσ⋅10-(aG-0,5+Rm/bG); für Gσ≤0,1/mm nσ=1+√(Gσ)⋅10-(aG+Rm/bG); für Gσ=(0,1…1)/mm nσ=1+4√(Gσ)⋅10-(aG+Rm/bG); für Gσ≥1/mm Mit aG=0,1 bG=974 MPa. (19)
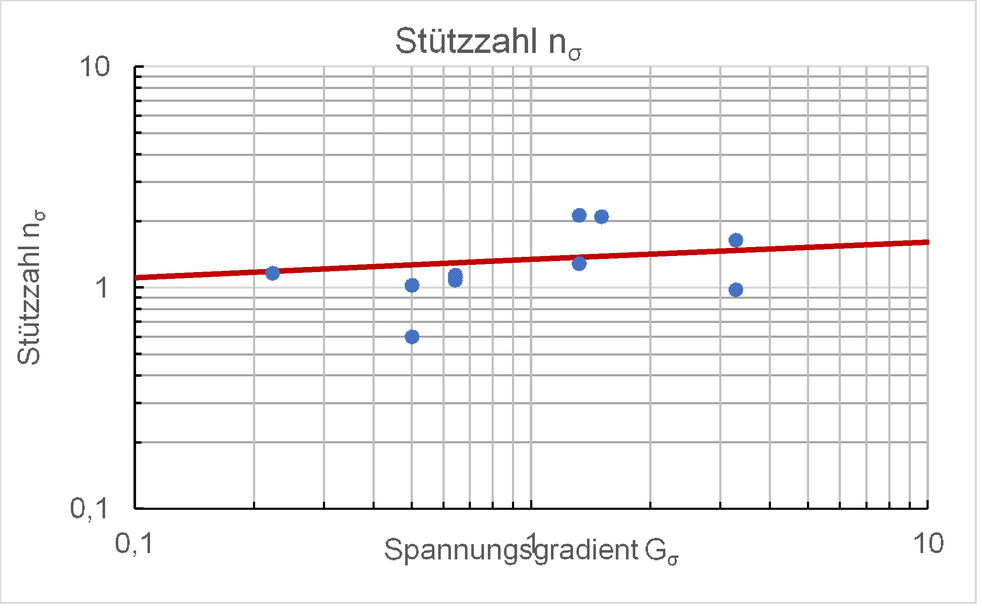
Stützwirkung nσ abhängig vom bezogenen Spannungsgradienten Gσ
Allerdings wurden teilweise auch widersprüchliche Ergebnisse erzielt. Es ergaben sich teils auch unsinnige Stützzahlen von nσ<1. Die Ursache hierfür ist unklar. Generell ist die Streuung auch hier hoch, so dass die Vernachlässigung der Stützwirkung auch gerechtfertigt wäre. Man könnte also auch annehmen, dass gilt:
nσ=1. (20)
3.4.2.5 Einfluss Mittelspannung
Je größer die Mittelspannungen σm, umso geringer ist die ertragbare Spannungsamplitude. Die Mittelspannung wird über den Mittelspannungsfaktor KAK beschrieben. Dieser wiederum hängt von der Mittelspannungsempfindlichkeit Mσ ab.
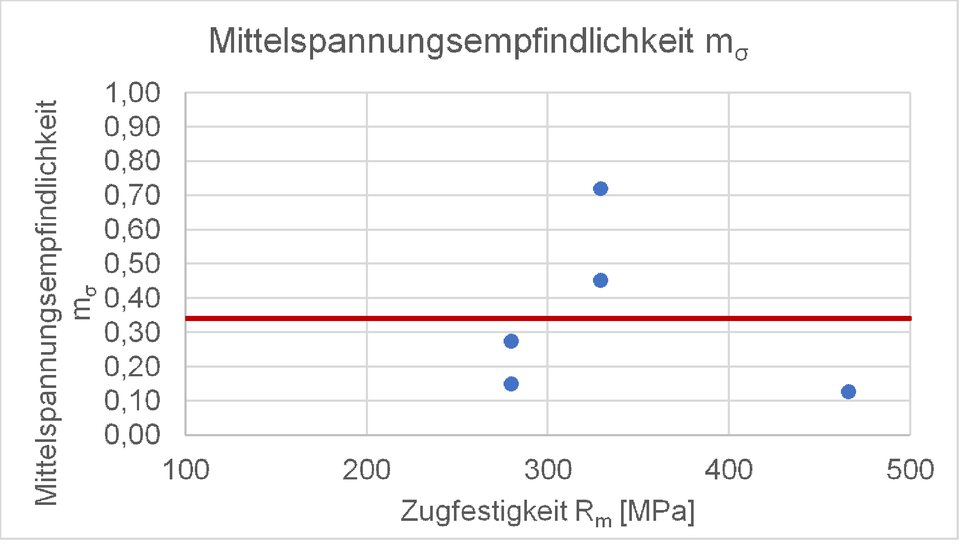
Einfluss der Mittelspannungsempfindlichkeit Mσ von der Zugfestigkeit Rm
KAK=1/(1+Mσ⋅σm\σa) Mit Mσ=aM⋅Rm+bm. (21)
Nach Abbildung 10 wird angenommen, dass die Mittelspannungsempfindlichkeit konstant ist. Dies liegt vor allem an den wenigen, verfügbaren Daten. Es gilt somit:
Mσ=aM⋅Rm+bm=0,34 Mit aM=0 bM=0,34. (22)
Einen ähnlichen Befund zeigt die FKM Richtlinie für die Werkstoffgruppe GJL.
3.4.2.6 Eigenspannungen
Eigenspannungen liegen in den Bauteilen in teilweise signifikanter Höhe vor. Diese werden in der vorliegenden Arbeit ignoriert. Die Begründung dafür ist, dass in realen Bauteilen die Eigenspannungen nur schwierig ermittelbar sind. Alternativ könnten die Eigenspannungen analog zu Schweißnähten auch über einen konstanten Faktor angenommen werden. So wird etwa bei Schweißnähten angenommen, dass immer hohe Eigenspannungen vorliegen. Alternativ könnten Eigenspannungen auch analog den Mittelspannungen bewertet werden. Die FKM Richtlinie liefert dazu Hinweise, wie man vorgehen kann.
3.4.2.7 Sicherheit aus Streuungen
Alle Werkstoffdaten streuen immer. Diese Streuungen werden berücksichtigt, indem man Sicherheitsfaktoren verwendet. Zur Bewertung der Streuungen additiv gefertigter Bauteile werden die Versuchsdaten mit Hilfe der normierten Wöhlerlinie und der Lasthorizontverschiebung ausgewertet, vergleiche dazu Abbildung 4 und Abschnitt 2.4.2.1. Es werden alle Versuchspunkte der normierten Wöhlerlinie von Abbildung 5 mittels Lasthorizontverschiebung auf einen Horizont transformiert, s. Abbildung 11.
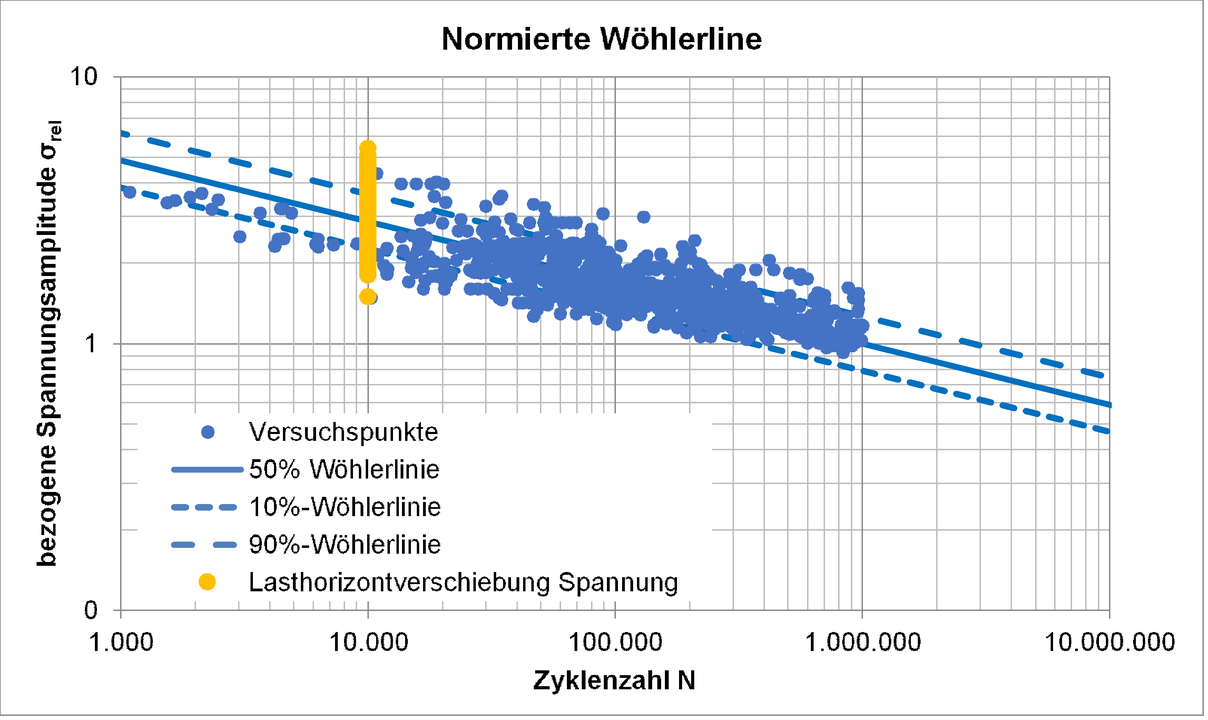
Normierte Wöhlerlinie inkl. Lasthorizontverschiebung auf N=10 000 Zyklen
Die Auswertung dieses Horizontes erfolgt im Wahrscheinlichkeitsnetz mit Hilfe der logarithmischen Normalverteilung, vergleiche dazu Abbildung 12. Es ist darin erkennbar, dass die Werte einer logarithmischen Normalverteilung folgen.
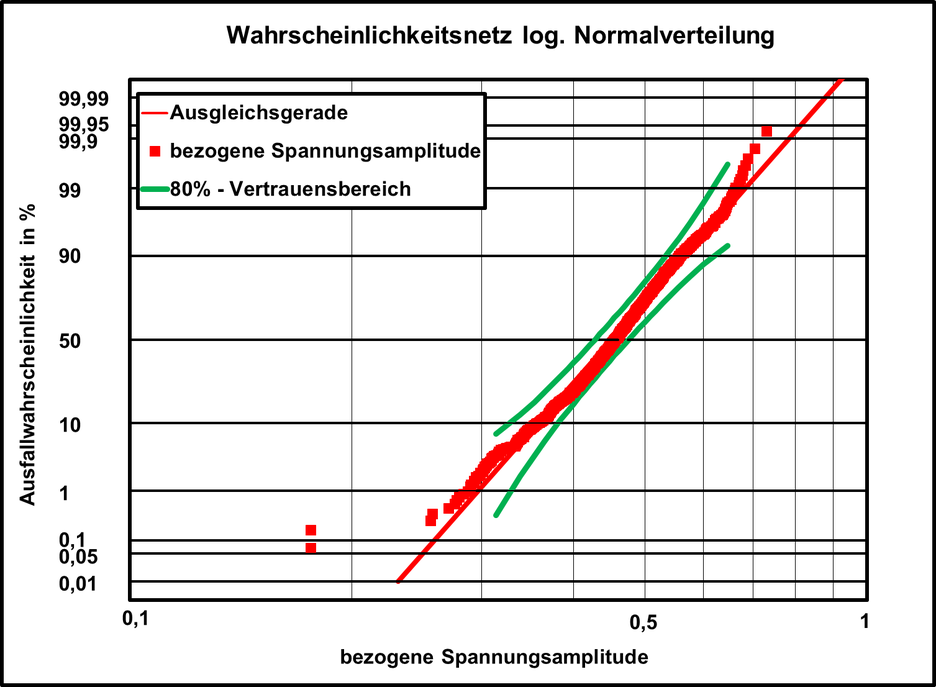
Auswertung der Streuungen in Lastrichtung bei additiv gefertigten Bauteilen
Aus der statistischen Verteilung der Daten lassen sich verschiedene Kennwerte berechnen. Zum Beispiel die logarithmische Standardabweichung LSD oder die Streuspanne Tσ=TD. Die Streuspanne ist dabei definiert als der Quotient aus der 90% und der 10% Spannungsamplitude. Diese Werte lassen sich zum Beispiel aus dem Wahrscheinlichkeitsnetz ablesen. Die Streuspanne berechnet sich dann nach folgender Gleichung [10]
TD=102,563⋅LSD. (23)
Mithilfe der logarithmischen Normalverteilung und der Standardabweichung kann dann die zu jeder Ausfallwahrscheinlichkeit PA gehörige, zulässige Spannungsamplitude σA,PAabhängig vom Quantil der Normalverteilung uPA(uPA=1ppm=4,8916) und damit auch der nötige Sicherheitsfaktor js berechnet werden
log σA,PA=(log σA,PA=50%)/(uPA⋅LSD) σA,PA=(σA,PA=50%)/(10uPA⋅LSD)=σW,zd/js Mit js=10uPA⋅LSD=104,8916⋅0,0798=2,5. (24)
Tabelle 3 Fasst die wichtigsten statistischen Kenngrößen der normierten Wöhlerlinie noch einmal übersichtlich zusammen.
Tabelle 3: Statistische Kennwerte der normierten Wöhlerlinie
| Für additiv gefertigte Bauteile aus Aluminium | ||
| Logarithmische Standardabweichung in Lastrichtung | LSD | 0,0798 |
| Logarithmische Standardabweichung in Lebensdauerrichtung | SN | 0,35 |
| Streuspanne in Lastrichtung | TD | 1,60 |
| Streuspanne in Lebensdauerrichtung | TN | 7,82 |
| Sicherheitsfaktor in Lastrichtung für PA=1ppm Ausfallwahrscheinlichkeit | jS | 2,45 |
| Für klassische Werkstoffe | ||
| LSD in Lastrichtung Stahl und Alu für statische Festigkeit [9] | 0,02 | |
| LSD in Lastrichtung Stahl und Alu für Schwingfestigkeit [9] | 0,04 | |
| LSD in Lastrichtung Stahl und Alu geschweißt, Schwingfestigkeit [9] | 0,06 | |
| TD, für Kerbstäbe aus Stahl, überwacht, mäßige Kerben [10] | 1,26 | |
3.4.3 Zusammenfassung der Ergebnisse
In Tabelle 4 werden noch einmal übersichtlich alle ermittelten Konstanten und Gleichungen sowohl für die eigenen Daten als auch für die Arbeit von Rennert [35] dargestellt. Bei den Untersuchungen von Rennert wurde die Stützzahl nicht betrachtet, da hierzu zu wenig Daten vorlagen. Mithilfe dieser Daten kann jetzt eine Wöhlerlinie für 3D-gedruckte Bauteile aus Aluminium berechnet werden.
Tabelle 4: Zusammenfassung der Ergebnisse für die Berechnung von Wöhlerlinien in Anlehnung an die FKM-Richtlinie
| Kennwert | Gleichung | Einflüsse | Eigene Daten | Rennert [35] | |
| Werkstoff-Wechselfestigkeit | σW,zd=fW,σ⋅Rm | Zug-Druck-Wechselfestigkeitsfaktor | fW,σ | 0,22 | 0,137 |
| Zugfestigkeit | Rm | ||||
| Stützzahl nach Stieler | nσ=1+Gσ⋅10-(aG-0,5+Rm/bG); Gσ≤0,1/mm nσ=1+√(Gσ)⋅10-(aG+Rm/bG); Gσ=(0,1…1)/mm nσ=1+4√(Gσ)⋅10-(aG+Rm/bG); Gσ≥1/mm | Konstante | aG | 0,1 | - |
| Konstante | bG | 974 | - | ||
| Rauheitsfaktor | KR=1-aR,σ⋅lg Rz⋅lg 2Rm/Rm,min | Konstante | aR,σ | 0,192 | 0,27 |
| Konstante | Rm,N,min | 133 | 133 | ||
| Mittlere Rauheit | Rz | ||||
| Konstruktionsfaktor | KWK=1/nσ[1+1/(K̃f)(1/KR-1 )]⋅KV | ||||
| Mittelspannungsfaktor | KAK=1/(1+Mσ⋅σm\σa) Mit Mσ=aM⋅Rm+bm | Konstante | aM | 0 | - |
| Konstante | bM | 0,34 | - | ||
| Mittelspannungsempfindlichkeit | Mσ | 0,34 | 0,16 | ||
| Sicherheit | jD | 2,5 | 1,5 | ||
| Knickpunktzyklenzahl | ND,I | 106 | 106 | ||
| Neigung | kI | 4,4 | 4 | ||
Die Ergebnisse sind noch mit Vorsicht zu genießen, Da eine größere Validierung noch aussteht. Diese Validierung kann Gegenstand einer künftigen Arbeit sein. Ebenso offen ist noch die Berechnung des Temperatureinflusses Und die Abschätzung von Wöhlerlinien im hochzyklischen VHCF Bereich. Hierfür kann vorab angenommen werden, dass sich die Wöhlerlinien wie bei Aluminiumlegierungen verhalten kII=15, bzw. konservativ, dass die Neigung der Wöhlerlinie auch für Zyklen N>106 Bei kII=4,4, liegt. Ebenfalls noch offen ist die Berechnung von Lastkollektiven sowie die Berechnung der zulässigen Schadenssummen. Auch dies kann noch Gegenstand künftiger Forschung sein. Zudem sollten weitere Legierungen aufgenommen werden.
3.5 Schritt 5: Validierung am Bauteil
Um die Gleichungen des Vorschlags nach Tabelle 4 zu validieren, wird mit diesen Gleichungen (FKM-neu) die Wöhlerlinie eines unabhängigen Bauteils nachgerechnet und mit experimentellen Ergebnissen (Experiment), sowie den Ergebnissen bei der Berechnung nach der FKM-Richtlinie (FKM-Original) oder der Methode von Rennert [35] (FKM-Rennert) verglichen. Dabei wird jeweils die Zugfestigkeit einmal aus Versuchswerten und einmal aus Normwerten bestimmt. Das Bauteil entstammt [17].
Bei der Berechnung nach der FKM-Richtlinie wird angenommen, dass das Bauteil eine Aluminiumgusslegierung ist. Außerdem wird generell mit der gemessenen Zugfestigkeit gerechnet.
Das erste Bauteil entstammt Quelle [17], s. Abbildung 3. Es handelt sich um einen künstlichen Hebel „Wishbone“, der durch eine zugschwellende Kraft belastet wird. Beim zweiten Bauteil handelt es sich um eine topologieoptimierte Fahrradkurbel [16]. Die Fahrradkurbel wurde ebenfalls zugschwellend belastet. Da Symmetriedaten der Fahrradkurbel fehlten, wurde auf die FEM-Ergebnisse der Originalquelle zurückgegriffen. Der Wishbone wurde selbstständig nachsimuliert. Bei den FEM-Berechnungen wurden dieselben Annahmen getroffen wie in Abschnitt 2.4.1 beschrieben.
Tabelle 6 zeigt alle Ergebnisse noch einmal im Detail. Abbildung 13 zeigt die Wöhlerlinien der Bauteilversuche und die rechnerisch abgeschätzten Wöhlerlinien im Vergleich für beide Bauteile. Dabei zeigt sich, dass die berechneten Wöhlerlinien doch deutlich von den experimentellen abweichen und kein eindeutiger Trend erkennbar ist.
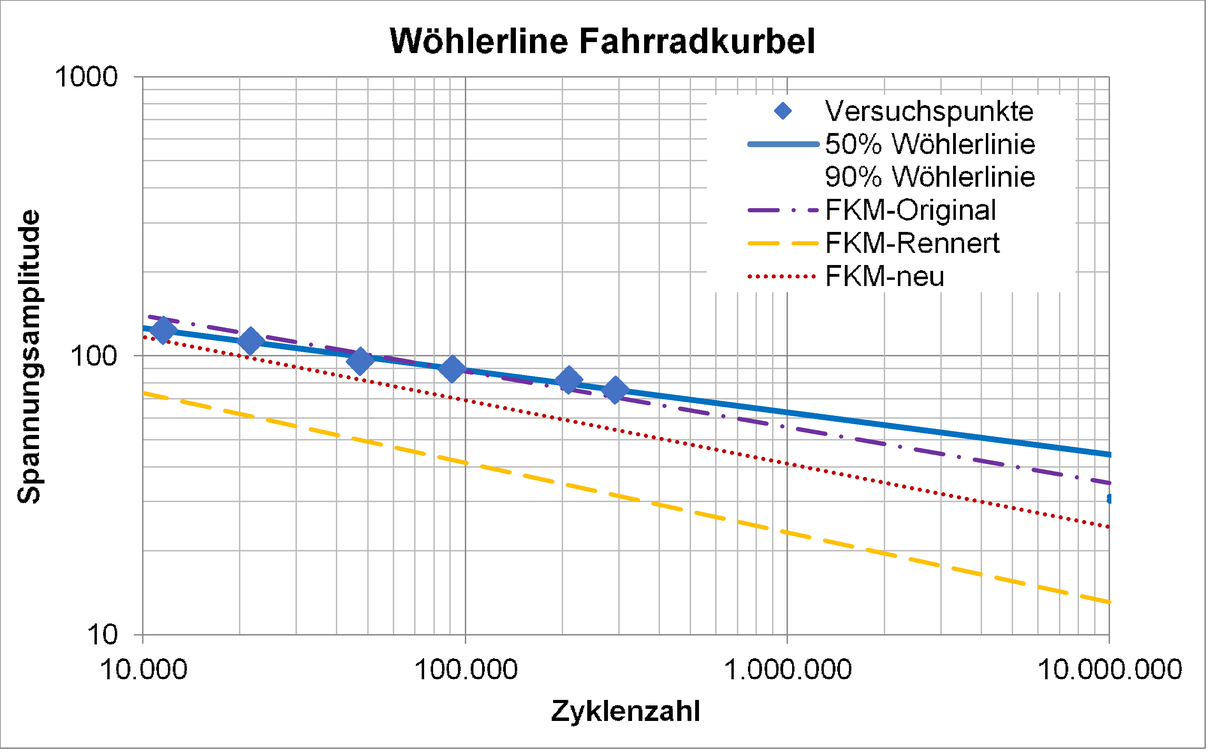
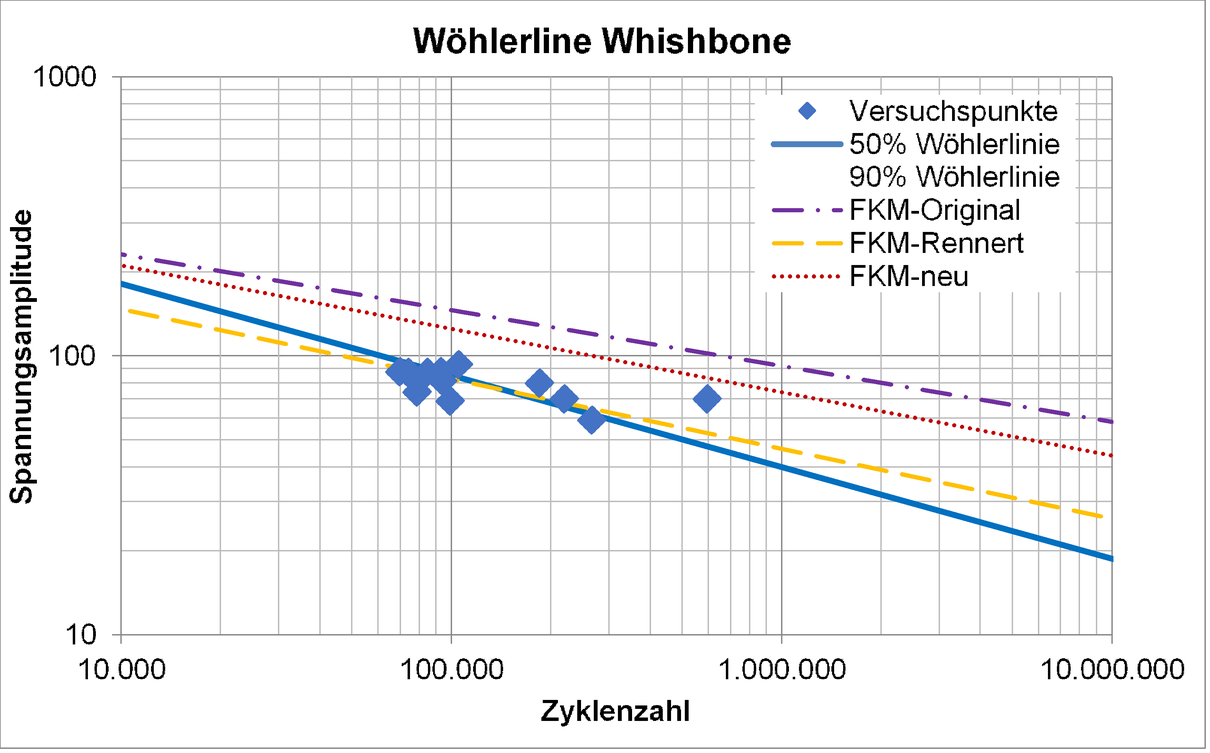
Wöhlerliniendarstellung der beiden Validierungsbauteile
Tabelle 5 fasst diese Ergebnisse noch einmal übersichtlich zusammen. In dieser Tabelle werden die 3 vergleichenden Berechnungen dargestellt: einmal die Originalrichtlinie (FKM-Original), dann die Berechnung nach den Vorschlägen von Rennert (FKM-Rennert) und als Letztes die neuen Werte aus dieser Untersuchung (FKM-neu). Die Validierung erfolgt insgesamt an 2 Bauteilen. Dabei zeigt sich ein durchwachsenes Bild. Die Unterschiede in den Ergebnissen sind zum Teil dramatisch abweichend von den experimentellen Ergebnissen und widersprüchlich. So liefert einmal FKM-Original die besten Ergebnisse, im anderen Fall aber auch die schlechtesten. Zum Teil werden die Ergebnisse über und zum Teil auch unterschätzt. Die Unterschiede der Berechnung können bis zu Faktor 2 betragen. Ausgehend von diesen Ergebnissen kann keine Methode klar empfohlen werden.
Tabelle 5: Vergleich der Berechnungsmethoden zur Berechnung additiv gefertigter Bauteile aus Aluminium
| Wishbone [17] | Fahrradkurbel [16] | |||
| Dauerfestigkeit [MPa] | Dauerfestigkeit [MPa] | |||
| Absolutwerte | Abweichung | Absolutwerte | Abweichung | |
| Experiment | 39,9 | 62,75 | ||
| FKM-Original | 91,9 | 130% | 55,6 | 11% |
| FKM-Rennert | 46,5 | 17% | 23,3 | 63% |
| FKM-neu | 73,9 | 85% | 41,0 | 35% |
Ein Relativvergleich zwischen 2 Konstruktionen ist sicherlich mit allen 3 Methoden möglich. Das heißt, damit könnten Optimierungen von Bauteilen erfolgen. Um Bauteile dennoch sicher auslegen zu können, auch ohne eigene Versuche, müssen die Sicherheitsfaktoren entsprechend angepasst werden. Dazu liefert Kapitel 2.4.2.7 Hinweise. Nach diesem Kapitel wird vorgeschlagen, den Sicherheitsfaktor auf etwa jD=2,3 zu erhöhen, um robuste Ergebnisse zu erzielen.
Tabelle 6: Detaillierte Ergebnisse zur Berechnung der Wöhlerlinien
| Wishbone [17] | Fahrradkurbel [16] | |||||||||
| Experiment | FKM-Original | FKM-Rennert | FKM-neu | Experiment | FKM-Original | FKM-Rennert | FKM-neu | |||
| Streckgrenze | Re | MPa | 258,4 | 258,4 | 258,4 | 258,4 | 203 | 203 | 203 | 203 |
| Zugfestigkeit | Rm | MPa | 469,1 | 469,1 | 469,1 | 469,1 | 279 | 279 | 279 | 279 |
| E-Modul | E | GPa | 69,5 | 69,5 | 69,5 | 69,5 | 85 | 85 | 85 | 85 |
| Bruchdehnung | A | % | 8,34 | 8,34 | 8,34 | 8,34 | 8 | 8 | 8 | 8 |
| Wechselfestigkeitsfaktor | fW,σ | - | 0,30 | 0,137 | 0,22 | 0,30 | 0,137 | 0,22 | ||
| Zug-Druck Wechselfestigkeit | σW,zd | MPa | 140,7 | 64,3 | 103,2 | 83,7 | 38,2 | 61,4 | ||
| Spannungsverhältnis | R | - | 0,1 | 0,10 | 0,1 | 0,1 | 0,00 | 0 | 0 | |
| Konstante | aM | - | 1,00 | 0 | 0 | 1,00 | 0 | 0 | ||
| Konstante | bM | - | 0,20 | 0,16 | 0,34 | 0,20 | 0,16 | 0,34 | ||
| Mittelspannungsempfindlichkeit | Mσ | - | 0,67 | 0,16 | 0,34 | 0,48 | 0,16 | 0,34 | ||
| Mittelspannungsfaktor | fM | - | 0,60 | 0,86 | 0,75 | 0,68 | 0,86 | 0,75 | ||
| Dauerfestigkeit bei R=0 | σD,R=0 | MPa | 84,3 | 55,4 | 77,0 | 56,6 | 33,0 | 45,8 | ||
| Rauheit | Rz | µm | 5 | 5 | 5 | 55 | 55 | 55 | ||
| Konstante | aR,σ | - | 0,22 | 0,27 | 0,192 | 0,22 | 0,27 | 0,192 | ||
| Konstante | Rm,N,min | MPa | 133 | 133 | 133 | 133 | 133 | 133 | ||
| Rauheitsfaktor | KR,σ | - | 0,87 | 0,84 | 0,89 | 0,76 | 0,71 | 0,79 | ||
| Spannungsgradient | Gσ | 1/mm | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | ||
| Konstante | aG | - | -0,05 | 0,1 | -0,05 | 0,1 | ||||
| Konstante | bG | - | 3200 | 974 | 3200 | 974 | ||||
| Stützwirkung | nσ | - | 1,25 | 1,00 | 1,08 | 1,29 | 1,00 | 1,13 | ||
| Bauteildauerfestigkeit | σWK | MPa | 39,9 | 91,9 | 46,5 | 73,9 | 62,8 | 55,6 | 23,3 | 41,0 |
| Sicherheit | jD | - | 1,5 | 1,5 | 2,5 | 1,5 | 1,5 | 2,5 | ||
| Zulässige Amplitude Bauteildauerfestigkeit | σWK,zul | MPa | 61,3 | 31,0 | 29,6 | 37,1 | 15,5 | 16,4 | ||
| Knickpunktzyklenzahl | ND,I | Zyklen | 106 | 106 | 106 | 106 | 106 | 106 | 106 | 106 |
| Zyklenzahl beim 2. Knickpunkt | ND,II | Zyklen | 108 | 108 | ||||||
| Neigungsexponent | kI | - | 3,05 | 5 | 4 | 4,4 | 6,62 | 5 | 4 | 4,4 |
| zweiter Neigungsexponent | kII | - | 15 | 15 | ||||||
3.6 Schritt 6: Fazit 3D Druck
Insgesamt zeigt diese Untersuchung, dass noch deutlicher Forschungsbedarf vorhanden ist. Es könnten allerdings auch viele Punkte geklärt werden. So wurde gezeigt, dass auch additiv gefertigte Bauteile einen Verlauf einer Wöhlerlinie analog der FKM-Richtlinie haben. Das heißt, dass mit einer einheitlichen Neigung gerechnet werden kann und dass diese ein konstantes Streuband um die Wöhlerlinie aufweisen. Damit kann auch hier mit einem parallelen Verlauf der Streubänder gerechnet werden.
Es wurde gezeigt, dass die Streuungen deutlich über denen der klassisch gefertigten Bauteile liegen. Die Streuungen können über die logarithmische Normalverteilung beschrieben werden. Für die logarithmische Standardabweichung wurde ein Vorschlag erarbeitet. Daraus wurde ein Sicherheitsfaktor abgeleitet.
Generell scheinen die Methoden der FKM-Richtlinie anwendbar zu sein, jedoch mit deutlich größeren Streuungen.
Kerben scheinen keinen so bedeutenden Einfluss zu haben wie bei klassisch gefertigten Bauteilen. Die Ursache dafür liegt wahrscheinlich in den inneren Kerben durch das Werkstoffgefüge. Dadurch dominieren innere Kerben gegenüber den äußeren.
Deutlicher Forschungsbedarf besteht vor allem bei den Einflüssen aus der Temperatur in Bezug auf die Betriebsfestigkeit, also zulässige Schadenssummen, und die Dauerfestigkeit. Auch der Bereich des VHCF wurde nicht bewertet. Auch hier bedarf es weiterer Forschung.
Die großen Streuungen werfen Fragen auf. Ursächlich dafür könnte zum Beispiel sein, dass mit der falschen Methode gearbeitet wird. Das bedeutet, dass bruchmechanische Methoden eventuell doch die bessere Wahl sind. Eventuell spielen auch Eigenspannungen in den Bauteilen eine große Rolle. Diese wurden in dieser Untersuchung komplett vernachlässigt.
Auf Grundlage dieser Untersuchung wird für additiv gefertigte Bauteile, die einen Festigkeitsnachweis benötigen, folgendes Vorgehen empfohlen. Relativvergleiche zwischen 2 Konstruktionen sind sicherlich gut möglich und damit auch eine Bauteiloptimierung. Für absolute Aussagen sind die Methoden noch zu unsicher. Allerdings können diese angewandt werden, wenn mit großen Sicherheitsfaktoren, wie empfohlen, gearbeitet wird.
3.7 Ausblick
Insgesamt gilt es, die vorgeschlagenen Methoden zu verbessern. Insbesondere bieten sich Untersuchungen zu folgenden Themen an. Es sollte der Einfluss der Kerben genauer untersucht werden, da hier nur sehr wenig Daten öffentlich verfügbar waren. Temperatureffekte konnten mangels Daten gar nicht untersucht werden. Auch der Dauerfestigkeitsbereich oder der VHCF-Bereich konnte nicht untersucht werden. Hier können Forschungsvorhaben anknüpfen. Gleiches gilt für die Berechnung der Schadenssummen oder Lebensdauer. Hier fehlen Ergebnisse gänzlich. Einflüsse aus Eigenspannungen und mehr Daten zu den Mittelspannungen bieten sich ebenfalls an. Gut wäre auch ein Vergleich von bruchmechanischen Methoden mit den klassischen Methoden der FKM-Richtlinie.
4 Literaturverzeichnis
| [1] | DIN EN ISO/ASTM 52900:2022-03, Additive Fertigung - Grundlagen - Terminologie, Beuth Verlag, 2022-03. |
| [2] | S. M. Thompson, L. Bian, N. Shamsaei und A. Yadollahi, „An overview of Direct Laser Deposition for additive manufacturing; Part I: Transport phenomena, modeling and diagnostics,“ Additive Manufacturing, pp. 36-62, 8 2015. |
| [3] | B. Utela, D. Storti, R. Anderson und M. Ganter, „A review of process development steps for new material systems in three dimensional printing (3DP),“ Journal of Manufacturing Processes, pp. 96-104, Volume 10, Issue 2 2008. |
| [4] | H. Lee, C. H. Lim und M. J. Low, „Lasers in additive manufacturing: A review,“ International Journal of Precision Engineerign and Manufacuring-Green Technology, pp. 307-322, Volume 4 2017. |
| [5] | W. E. Frazier, „Metal Additive Manufacturing: A Review,“ Journal of Materials Engineering and Performance, pp. 1917-1928, 6 24 2014. |
| [6] | T. D. Ngo, A. Kashani, G. Imbalzano, K. T. Nguyen und D. Hui, „Additive manufacturing (3D printing): A review of materials, methods, applications and challenges,“ Composites Part B, pp. 172-196, 143 2018. |
| [7] | D. L. Bourell, M. C. Leu und W. D. Rosen, „Roadmap for Additive Manufacturing,“ University of Texas at Austin, Austin TX 2009. |
| [8] | A. Yadollahia und N. Shamsaeib, „Additive manufacturing of fatigue resistant materials: Challenges and opportunities,“ International Journal of Fatigue, pp. 14-31, 98 2017. |
| [9] | R. Rennert, E. Kullig, M. Vormwald , A. Esderts und M. Luke, FKM Richtlinie. Rechnerischer Festigkeitsnachweis für Maschinenbauteile aus Stahl, Eisenguss- und Aluminiumguss, Frankfurt am Main: VDMA Verlag, 7. überarbeitete Auflage (2020). |
| [10] | E. Haibach, Betrienbsfestigkeit, Springer Verlag, 2006. |
| [11] | K. Schnabel, J. Baumgartner, B. Möller und M. Scurria, „Fatigue assessment of additively manufactured AlSi10Mg structures using effective stress concepts based on the critical distance approach,“ Welding in the World, p. 2119–2133, 65 2021. |
| [12] | A. Engelhardt, C. Bierwisch, T. Wegener, P. Krooß, T. Najuch und T. Niendorf, „Numerical simulation of PBF-LB/M process-induced defects in AlSi10Mg,“ Materials & Design, 260 2025. |
| [13] | O. H. Basquin, „The exponential law of endurance tests.,“ Proceedings of ASTM, pp. 625-630, 10 1910. |
| [14] | C. M. Sonsino, „Course of SN-curves especially in the high-cycle fatigue regime with regard to component design and safety,“ International Journal of Fatigue, pp. 2246-2258, 29 2007. |
| [15] | M. Sander, Sicherheit und Betriebsfestigkeit von Maschinen und Anlagen - Konzepte und Methoden zur Lebensdauervorhersage, Heidelberg: Springerverlag, 2008. |
| [16] | B. Kass, R. Maaßen und M. Schneider, „Designfindung und schwingfeste Auslegung einer im SLM-Verfahren gefertigten Fahrradkurbel sowie Abgleich mit dem Bauteilversuch,“ in 37. CADFEM ANSYS Simulation Conference, Kassel, 2019. |
| [17] | S. Beretta, L. Patriarca, M. Gargourimotlagh, A. Hardaker, D. Brackett, M. Salimian, J. Gumpinger und T. Ghidini, „A benchmark activity on the fatigue life assessment of AlSi10Mg components manufactured by L-PBF,“ Materials & Design , 218 2022. |
| [18] | FKM 183, „Rechnerischer Festigkeitsnachweis für Maschinenbauteile: Kommentar, 183-1,“ Forschungskuratorium Maschinenbau e. V., Frankfurt am Main, 1994. |
| [19] | A. El Hassanin und U. Prisco, „Effect of surface roughness on rotating fatigue strength of as-built AlSi10Mg produced by laser powder bed fusion,“ Welding in the World , pp. 1123-1133, 69 2025. |
| [20] | L. Strauß und G. Löwisch, „Prediction of fatigue lifetime and fatigue limit of aluminum parts produced by PBF‑LB/M using a statistical defect distribution,“ Progress in Additive Manufacturing , pp. 1299-1308, 9 2024. |
| [21] | G. Minerva, A. Koch, F. Walther und S. Beretta, „Transferability of anomaly data to fatigue properties of PBF-LB AlSi10Mg parts with different volumes,“ International Journal of Fatigue, 195 2025. |
| [22] | L. Strauß, L. Duarte, J. Kruse, M. Madia und G. Löwisch, „An equivalent stress approach for predicting fatigue behavior of additively manufactured AlSi10Mg,“ Progress in Additive Manufacturing, pp. 3071-3086, 10 2025. |
| [23] | M. H. Nasab, A. Giussani, D. Gastaldi, V. Tirelli und M. Vedani, „Effect of Surface and Subsurface Defects on Fatigue Behavior of AlSi10Mg Alloy Processed by Laser Powder Bed Fusion (L-PBF),“ Metals, 9(10) 2019. |
| [24] | T. M. Mower und M. J. Long, „Mechanical behavior of additive manufactured, powder-bed laser-fused materials,“ Materials Science & Engineering, pp. 198-213, Vol. 651 2016. |
| [25] | W. W. Wessel und E. Amsterdam, „General applicability of fatigue life assessment method for metal laser powder bed fusion parts: Variation in material, shape and test conditions,“ CIRP Conference on Electro Physical and Chemical Engineering, pp. 277-282, 137 2025. |
| [26] | S. Beretta, M. Gargourimotlagh, S. Foletti, A. du Plessis und M. Riccio, „Fatigue strength assessment of “as built” AlSi10Mg manufactured by SLM with different build orientations,“ International Journal of Fatigue, Bd. 139, Nr. 105737, 2020. |
| [27] | A. Kempf, J. Kruse, M. Madia und K. Hilgenberg, „Correlation between quasistatic und fatigue properties of additively manufactured AlSi10Mg using Laser Powder Bed Fusion,“ Procedia Structural Integrity, Bd. 38, pp. 77-83, 2022. |
| [28] | S. Romano, A. Brückner-Foit, A. Brandão, J. Gumpinger, T. Ghidini und S. Beretta, „Fatigue properties of AlSi10Mg obtained by additive manufacturing: Defect-based modelling and prediction of fatigue strength,“ Engineering Fracture Mechanics, 187 2018. |
| [29] | P. Lehner, B. Blinn und T. Beck, „Improving the Defect Tolerance and Fatigue Strengt,“ Advanced Engineering Materials, 25 2023. |
| [30] | A. Knorr, A. Görmer, C. Gehmlich, M. Just, D. Holfeld, F. Theurich, T. Kolzhäuser, A. Rauschert, R. Hyka, G. Neumann, M. Mauersberger und F. Hänel, „AMCOCS - Additive Manufactured Component Certification Services,“ Bundesministerium für Wirtschaft und Klimaschutz, 2022. |
| [31] | M. Matusu, J. Rosenthal, J. Papuga, J. Simota, L. Ruzickova, V. Mara, Beranek und Libor, „Resistance of additively manufactured test speciments made of AlSi10Mg,“ in 9th International Conference MANUFACTURING TECHNOLOGY PILSEN 2024, Pilsen, 2024. |
| [32] | C. Müller, „Zur statistischen Auswertung experimenteller Wöhlerlinien,“ Dissertation der Fakultät für Mathematik/Informatik und Maschinenbau, Technischen Universität Clausthal, 2015. |
| [33] | H. Mauch und H. Zenner, „Statistische Methoden zur Beurteilung von Bauteillebensdauer und Zuverlässigkeit und ihre beispielhafte Anwendung auf Zahnräder,“ FVA- Forschungsheft 591. FVA-Vorhaben 304, 1999. |
| [34] | A. Rohatgi, „https://automeris.io/,“ Automeris LLC, 2004. [Online]. Available: https://automeris.io/. [Zugriff am 2026]. |
| [35] | R. Rennert und T. Schieman, „Ansätze zum rechnerischen Festigkeitsnachweis von additiv gefertigten Bauteilen,“ in 49. Tagung des DVM Arbetiskreises Betriebsfestigkeit, München, 2023. |
| [36] | DIN 4768-1 Beiblatt 1:1978-10 , Ermittlung der Rauheitsmeßgrößen Rₐ, Rz, Rₘₐₓ mit elektrischen Tastschnittgeräten; Umrechnung der Meßgröße Rₐ in Rz und umgekehrt, Beuth Verlag, 1978. |
| [37] | K. Okada, N. Takano, H. Takizawa und S. Matsunaga, „Probabilistic finite element analysis of fatigue life of additively manufactured clasp,“ Dental Materials Journal, Bd. 41, Nr. (2), p. 286–294, 2022. |
| [38] | C. M. Sonsino, „"Dauerfestigkeit" - Eine Fiktion,“ Konstruktion, Bd. 4, pp. 87-92, 2005. |
| [39] | M. Stommel, M. Stojek und W. Korte, FEM zur Berechnung von Kunststoff- und Elastomerbauteilen, Hansr Fachbuch Verlag, 2011. |
| [40] | „Datensammlung Betriebsfestigkeit - Stahl- und Eisenwerkstoffe, Aluminium- und Titanwerkstoffe (FKM Heft),“ FKM, Frankfurt am Main, 1999. |
Bewerte den Artikel!
[yasr_visitor_votes size="medium"]
Seminar Technische Zuverlässigkeit - Bauteile robust auslegen und effizient erproben
Lernen Sie in dem
Seminar zur technischen Zuverlässigkeit
mittels qualitativer und quantitativer Methoden der Zuverlässigkeitsgestaltung und -validierung wie Sie Bauteile robust auslegen, um Ausfälle Ihrer Produkte zu vermeiden und wie Sie Bauteile effizient erproben um Risiken zu vermeiden und gleichzeitig Kosten bei der Erprobung zu sparen.
Sie lernen die
- Grundlagen der typischen Lebensdauerverteilungen wie, der Normalverteilung, Weibullverteilung, Exponentialverteilung sowie das Wahrscheinlichkeitsnetz den Vertrauensbereich kennen
- Versuche selbständig planen, auswerten und interpretieren
- Wahrscheinlichkeitsnetze inkl. Vertrauensbereiche erstellen und beurteilen
- das Festlegen des erforderlichen Stichprobenumfangs mittels Larson Nomogramm
- wichtige Lebensdauermodelle kennen: Arrhenius, Wöhlerlinien, Coffin-Manson, Norris-Landzberg.
- Regressionsmethoden anwenden und erfahren, wie Sie Versuchsergebnisse auf beliebige Ausfallwahrscheinlichkeiten umrechnen können
- die typischen Klassierungsmethoden Rainflow-Zählung und Momentanwertmethode anwenden
- wie unter Betrachtung bestimmungsgemäßer Gebrauch, Worst Case und Misuse Lastkollektive erstellt werden
- die lineare Schadensakkumulation als Methode zur Berechnung der Bauteillebensdauer anwenden
- Succes Run Erprobungen zu planen und auszuwerten
- wie Versuchszeiten gerafft werden können.
Außerdem werden
- alle Themen werden softwareneutral vorgestellt
- die Seminarinhalte durch ein umfangreiches Komplexbeispiel zusammengefasst.
Ziel dieses Seminars ist es, dass Sie danach Ihre Bauteile robust auslegen und effizient erproben können.
Seminare zur FKM Richtlinie:
Haben Sie Interesse an einer schnellen Anwendung und einem einfachen Einstieg in die komplexe FKM Richtlinie? Dann ist unsere Schulung zur FKM Richtlinie für Sie richtig.
Diese ist genau richtig für Sie, wenn Sie
- die FKM Richtlinie schnell anwenden möchten.
- Ihre FEM Ergebnisse bewerten wollen.
- die Hintergründe der FKM Richtlinie verstehen und üben wollen.
Seminar DoE: Design of Experiments - ein schneller Einstieg in die Anwendung
Das Seminar DoE: Design of Experiments
liefert Ihnen einen schnellen Start in die statistische Versuchsplanung. Damit können Sie Ihre Versuche sicher planen, begleiten und auswerten. Sie lernen, wie Sie mit minimalem Aufwand (Stichproben) die Einstellgrößen für die Inputfaktoren erhalten um optimale Größen für die Outputparameter zu erzielen. Gleichzeitig zeigen wir Ihnen die wichtigsten Grundlagen der Statistik für einen schnellen Einstieg. Und als besonderen Bonus erhält jeder Teilnehmer eine Schulungslizenz von Minitab®.
Der Schwerpunkt des Seminars liegt auf folgenden Themen:
- Einführung in die Statistik Software Minitab® inkl. Schulungslizenz!
- Grundlagen der Statistik, Korrelation/Regression und Hypothesentests,
- Nicht-systematische und systematische Versuchspläne,
- Analysen von Haupteffekten und Wechselwirkungen,
- Nicht-lineare Versuchspläne: Wirkungsflächenpläne (Response Surface Designs),
- Tipps und Tricks für eine schnelle Anwendung im Alltag,
- Praktische Beispiele mit vollständigen praxisnahen Datensätzen zum Mitnehmen,
- Voraussetzungen für korrekte Analysen der Ergebnisse.
Ein großer Schwerpunkt liegt auf der praktischen Anwendung der Methoden in der Software Minitab®. Gerne auch mit Ihren eigenen Datensätzen! Hierfür erhalten Sie eine Schulungslizenz mit dreimonatiger Gültigkeit.
Das Buch Technische Zuverlässigkeit mit Minitab (R)
Produkte werden komplexer und Kundenansprüche bzgl. Nutzungsdauer, Qualität, Sicherheitserwartung und Kosten steigen. Man löst dieses Spannungsverhältnis verstärkt durch eine höhere Auslastung der Bauteile und effizientere Erprobungsmethoden. Hier helfen die Methoden der technischen Zuverlässigkeit, denn bei Kenntnis der Lasten, und der Werkstoffgrenzen können Bauteile höher ausgelastet und Erprobungskosten gespart werden.
Unser Buch
begleitet das Seminar und hilft Ihnen bei einem Einstieg oder der Vertiefung bei der Ableitung/Interpretation effizienter Erprobungen und dem Nachweis der Zuverlässigkeit Ihrer Produkte:
- Alle Rechnungen Schritt für Schritt erklärt
- LV124 oder VDA Band 3 Teil 2 verstehen
- Grundlagen der Zuverlässigkeitstechnik
- Lastkollektive auswerten und ableiten
- FMEA verstehen und anwenden
- Zuverlässigkeiten berechnen
- Erprobungen planen/auswerten
- Success Run Tests planen
Weiterführende Literatur
 Um Bauteile betriebsfest oder dauerfest auszulegen und um die Hintergründe der FKM Richtlinie zu verstehen, bietet sich außerdem unser
Buch Betriebsfestigkeit und FEM an.
dieses führt Sie schnell und verständlich in die Versuche und die Betriebsfestigkeit ein und liefert gleichzeitig noch viele Excel Tools zur einfacheren Auslegung Ihrer Bauteile auf die Dauerfestigkeit oder Betriebsfestigkeit. Sie können dann einfach Wöhlerlinien für Ihre Bauteile berechnen.